


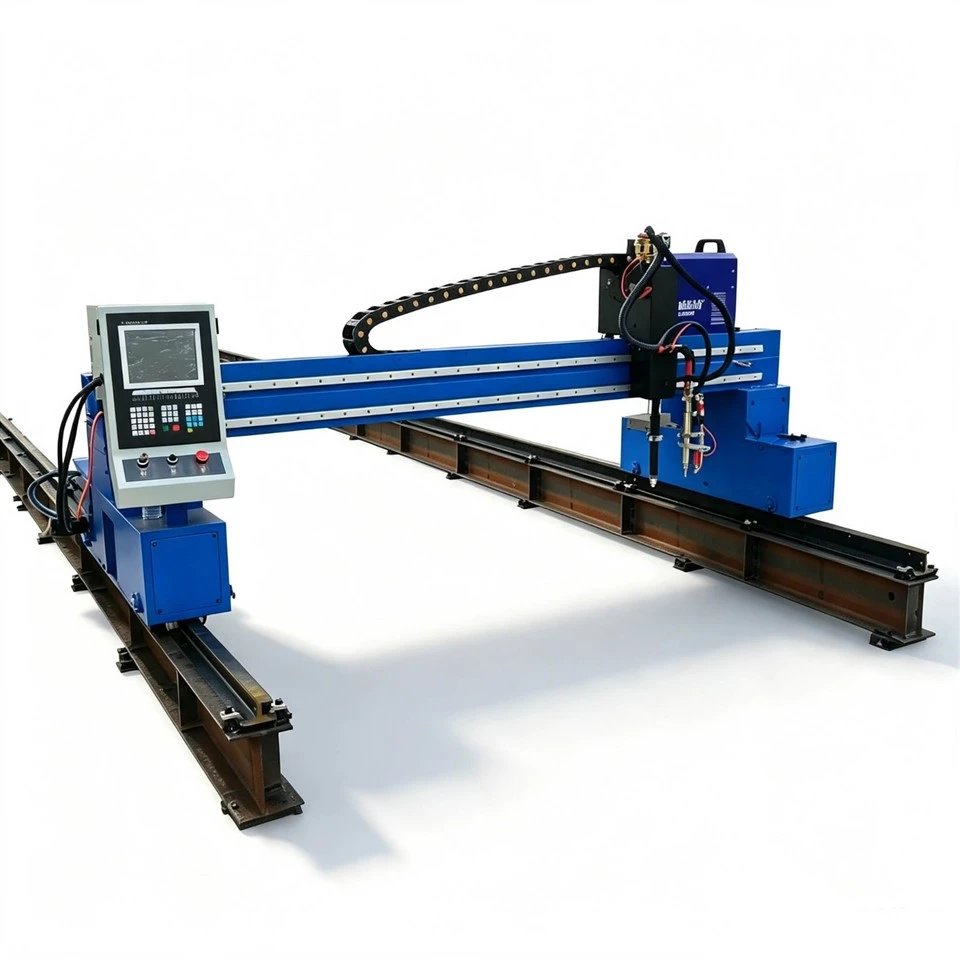
Hebei Juliang Technology Co., Ltd. is een van de toonaangevende fabrikanten en leveranciers van 14040 cnc-snijmachines voor zware platen in China. Aarzel niet om CE-goedgekeurde machines, gemaakt in China, hier in onze fabriek te kopen. Alle op maat gemaakte machines zijn van hoge kwaliteit en een concurrerende prijs.

Wat "14040" eigenlijk betekent
Velen zien een machinemodelnummer zoals '14040' en zien alleen maar willekeurige cijfers. Maar '14040' vertelt eigenlijk een verhaal: het betekent een snijslag van 14.000 mm (14 meter) op de X--as en een werkbreedte van 4.000 mm (4 meter) op de Y--as. Dankzij deze royale capaciteit kunt u in één keer een volle zeecontainer aan plaat verwerken.
De 14040 is een 14040 CNC-snijmachine voor zware platen, specifiek een thermisch snijsysteem van het portaal-type, ontworpen met dit uitgebreide werkgebied van 14- meter. Het beschikt over een bilaterale aandrijving op het portaal, wat betekent dat motoren aan beide zijden ervoor zorgen dat de balk gedurende de gehele verplaatsing perfect haaks op het bed blijft. Het frame zelf is gemaakt van gelast constructiestaal en vervolgens spanningsvrij gemaakt door middel van een warmtebehandeling – een cruciale stap. Als u dit overslaat, kan dit leiden tot kromtrekken van het frame, en op een bed van 14 meter kan zelfs een klein beetje kromtrekken leiden tot snijfouten en onderdelen die niet in elkaar passen.
De werkelijke kosten van een bed van 14 meter
Een werklengte van 14 meter verbetert de plaatverwerkingsefficiëntie aanzienlijk.
Bij een standaard 3 meter machine moet een plaat van 12 meter in segmenten worden gesneden. Elk segment heeft doorgaans 8 minuten nodig voor het snijden en 5 minuten voor het herpositioneren. Het verwerken van vier secties zou daarom 32 minuten duren voor het snijden en 15 minuten voor het herpositioneren, wat neerkomt op een totaal van 47 minuten per plaat.
Een machine van 14 meter kan echter dezelfde plaat van 12 meter in één doorgang snijden, waardoor de klus in slechts 32 minuten wordt geklaard, zonder dat herpositionering nodig is. Hoewel dit een vermindering van de snijtijd met ~32% oplevert, ligt het echte voordeel in het elimineren van de 15 minuten die voorheen aan herpositionering werden besteed. Voor een ploegendienst die 20 platen verwerkt, komt dit neer op een aanzienlijke besparing van 5 uur.
Naast het besparen van tijd, vermindert het elimineren van herpositionering ook de materiaalverspilling. Elke herpositioneringsstap introduceert onnauwkeurigheden in de uitlijning die zich ophopen. Op een plaat van 12 meter, verdeeld in vier secties, kunnen deze fouten groter zijn dan 1 mm, wat leidt tot herbewerking of uitval. Voor een fabriek die maandelijks 500 ton plaat verwerkt, kan dit resulteren in ongeveer 5 ton schroot dat uitsluitend wordt toegeschreven aan problemen met de uitlijning.

Hier is een overzicht van wat de neiging heeft te verslijten
Plasmaverbruiksartikelen zoals spuitmonden en elektroden zijn de beste vervanging- voor vervanging. Normaal gesproken kan een set 400 tot 1.200 starts aan, maar dit varieert echt afhankelijk van de stroomsterkte, hoe dik je materiaal is en de gaskwaliteit. Op een plaat van 30 mm met een opstelling van 300 ampère kijk je bijvoorbeeld naar slechts 300-500 starts per set verbruiksartikelen. Omdat deze sets ongeveer $ 15-20 kosten, kunnen uw kosten per onderdeel verdubbelen bij het snijden van dikke materialen.
Kijk elke dag naar uw elektrode. Als het hafnium inzetstuk een krater heeft die dieper is dan 1 mm, is het tijd voor een nieuwe. Vervang op dezelfde manier het mondstuk als de opening groter wordt of zijn ronde vorm verliest. De wervelring moet elke 5-10 keer dat u de elektrode vervangt, worden vervangen.
Zuurstof-tips gaan langer mee dan plasma-verbruiksartikelen, maar moeten nog steeds routinematig worden gecontroleerd. Een versleten punt zal resulteren in een ongelijkmatige voorverwarmingsvlam. Vervang de punt zodra u merkt dat de vlam ongelijkmatig wordt.
Geleiderailwissers zijn er om uw geleiderails vrij van vuil te houden. Als uw machine dagelijks 8 uur draait, geef hem dan elke week een controle. Metaalstof en snijresten werken als schuurpapier op de rails. De tandheugeloverbrengingen moeten regelmatig worden gereinigd en gesmeerd. Maak ze dagelijks schoon en smeer ze wekelijks.
Het grootste probleem dat ik tegenkom is de gaskwaliteit. Eventueel vocht of olie in de gasleidingen kan uw verbruiksartikelen vernielen en de snijkwaliteit aantasten. Een gekoelde luchtdroger is niet alleen leuk-om- te hebben; het is essentieel. Voor zuurstof-brandstof is de zuiverheid van zuurstof van cruciaal belang; alles minder dan 99,5% heeft invloed op de snijkwaliteit. Voor elke daling van de zuurstofzuiverheid met 0,5% ziet u een vermindering van de snijsnelheid met ongeveer 10%.
Waar een 14040 CNC-snijmachine voor zware platen past
Ventilatie van plaatstaal, productie van apparatuurkasten
Dunne platen van koolstofstaal, middelgrote platen en speciale-vormstukken, plasmasnelsnijden, geschikt voor niet-standaard plaatbewerkingsfabrieken.
Landbouwmachines, onderdelen van bouwmachines
Oogstmachines, tractorchassis, frames, snijden van landbouwwerktuigplaten, batchsnijden voor kleine en middelgrote-verwerkingsfabrieken.
Mijnbouwapparatuur, metallurgische apparatuur
Brekerschalen, slijtvast-bestendige basisplaten, structurele componenten van transportapparatuur voor het snijden van dikke platen.
Leuningen, leasing van bouwmachines, verwerking van inkomend plaatwerk
Veelgestelde vragen
Een bed van 14 meter maakt herpositionering van platen tot 14 meter lang overbodig. Elke herpositionering duurt 5-10 minuten en brengt uitlijningsfouten met zich mee. Op een plaat van 12 meter bespaart een bed van 14 meter ongeveer 15-20 minuten per plaat en elimineert de cumulatieve uitlijningsfouten die nabewerking veroorzaken.
Op koolstofstaal van 50 mm kosten plasma-verbruiksartikelen ongeveer 4-5 keer meer per uur dan zuurstof--brandstoftips. Maar plasma snijdt 3-5 keer sneller. Het break-evenpunt ligt doorgaans rond de 75 mm. Daaronder is plasma meestal goedkoper per onderdeel. Bovendien wint oxy-fuel het qua kosten.
Bilaterale aandrijving betekent dat motoren aan beide zijden van het portaal het portaal gelijktijdig verplaatsen, waardoor het portaal haaks op het bed blijft staan. Op een portaal van 4-meter breed zorgt een enkele- aandrijving ervoor dat de achterzijde achterblijft, wat tot uiting komt in snijfouten over de hele plaat. Bilaterale aandrijving is standaard op goed-gebouwde, zware portalen.
Drie dingen: gebruik de juiste stroomsterkte voor de materiaaldikte, zorg voor een constante gasdruk en prik op de juiste hoogte. Een gekoelde luchtdroger is essentieel-vocht in de gasleidingen is de belangrijkste oorzaak van voortijdige defecten aan verbruiksartikelen.
Populaire tags: 14040 cnc-snijmachine voor zware platen, China 14040 cnc-snijmachines voor zware platen, fabriek